 ENG


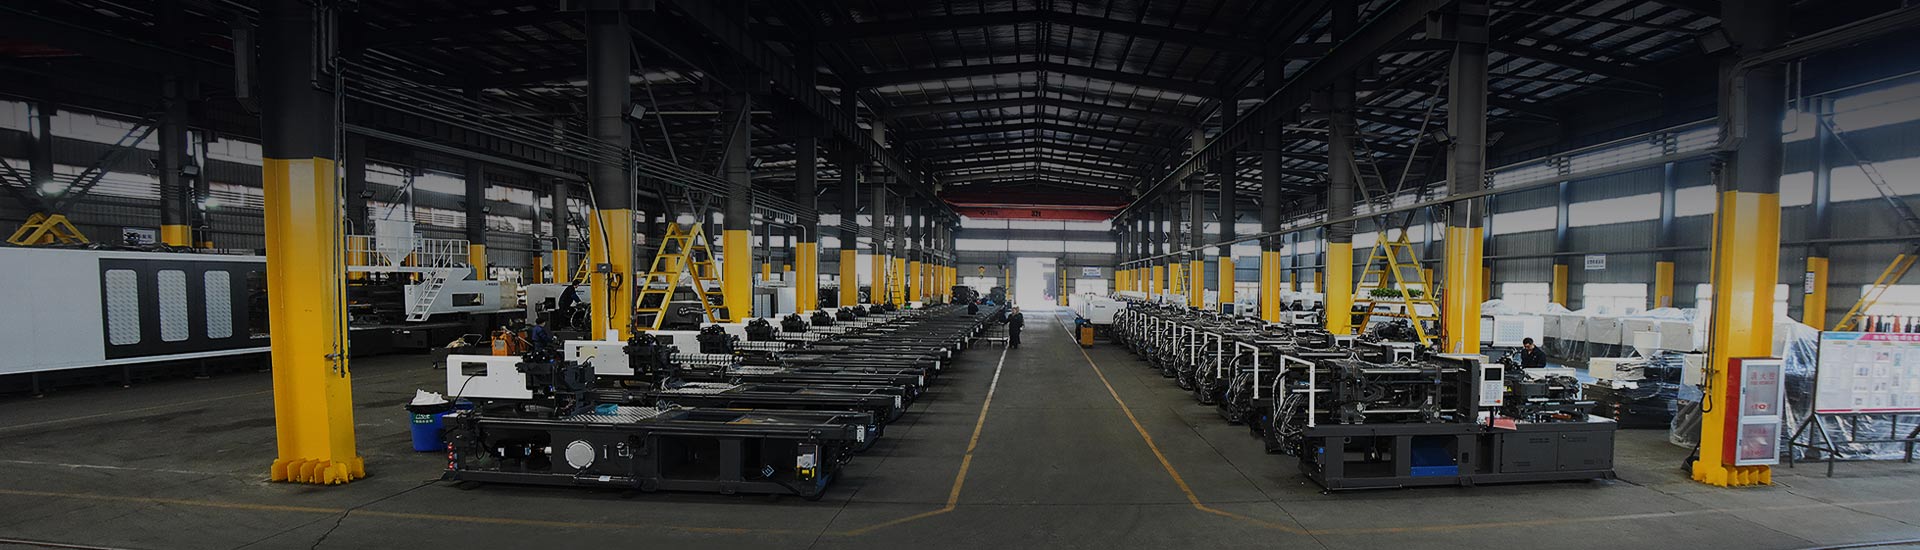
Ce este o mașină de turnat prin injecție
O mașină de turnat prin injecție este un echipament de fabricație care încălzește și topește rășina de plastic, apoi o injectează sub presiune controlată într-o matriță de oțel închisă pentru a forma o parte solidă. Odată ce piesa se răcește în interiorul matriței, matrița se deschide, piesa este ejectată, iar mașina repetă ciclul, adesea de mii de ori pe schimb. Acest proces repetabil este motivul pentru care mașina de turnat prin injecție rămâne una dintre cele mai utilizate categorii de echipamente de prelucrare a plasticului pentru producția de volum mare.
Fiecare mașină de turnat prin injecție este construită în jurul a două sisteme funcționale care funcționează împreună: o unitate de injecție care plastifică și furnizează rășină topită și o unitate de prindere care ține matrița închisă împotriva presiunii de injecție și o deschide pentru ejectarea pieselor. Dacă aceste sisteme sunt alimentate hidraulic, electric sau printr-un aranjament hibrid servo-hidraulic, definește diferitele tipuri de mașini tratate mai târziu în acest ghid.
Echipamentul de turnare prin injecție se întinde pe o gamă largă de dimensiuni. Mașinile mici de precizie rulează cu mult sub 100 de tone de forță de strângere, în timp ce aplicațiile structurale mari necesită mașini evaluate la câteva mii de tone. Ca un punct de referință, gama proprie de produse HIGHSUN, inclusiv seriile HXM, HXH, HXZ și HYD, acoperă un interval de forță de strângere de la 98 de tone la 3.000 de tone , ceea ce ilustrează cât de largă este această categorie de echipamente.
2 sisteme de bază Unitate de injecție și unitate de prindere
4 etape cheie Umplerea, ambalarea, ținerea, răcirea
98T până la 3.000T Interval tipic de forță de strângere
Etape de turnare prin injecție: umplere, ambalare, menținere și răcire
Procedura de turnare prin injecție este cel mai bine înțeleasă ca un ciclu scurt, care se repetă, mai degrabă decât o singură acțiune. Fiecare operație de turnare prin injecție se deplasează prin închiderea și strângerea matriței, umplerea, ambalarea și menținerea, răcirea și, în final, deschiderea și evacuarea matriței. Realizarea corectă a fiecărei etape, nu doar tonajul mașinii de turnat prin injecție, este ceea ce determină dacă o piesă iese corect dimensional și fără defecte vizibile.
1 Prindere Unitatea de prindere închide matrița și ține cele două jumătăți împreună cu suficientă forță pentru a rezista presiunii topiturii de intrare.
2 Umplere Șurubul se mișcă înainte și împinge rășina topită prin sistemul de duză și canal pentru a umple cavitatea matriței la o viteză controlată.
3 Ambalare și ținere Se aplică o presiune suplimentară pentru a împacheta material suplimentar în cavitate, compensând contracția pe măsură ce piesa începe să se răcească.
4 Răcire Piesa continuă să se răcească în interiorul matriței închise până când este suficient de rigidă pentru a-și menține forma odată ejectată.
5 Ejectie Forma se deschide, știfturile ejectorului împing piesa finită liberă, iar unitatea de prindere se închide din nou pentru a începe următorul ciclu.
Profil de presiune ciclului
Presiunea relativă ilustrativă a cavității pe parcursul unui ciclu de turnare. Curbele reale de presiune variază în funcție de geometria piesei, grosimea peretelui și materialul.
Partajarea timpului ciclului în funcție de etapă
Model general observat în mod obișnuit în producție, unde răcirea reprezintă de obicei cea mai mare parte din timpul total al ciclului. Proporțiile reale variază în funcție de grosimea peretelui și de material.
Componentele mașinii de turnat prin injecție explicate
Această secțiune defalcă echipamentele esențiale de matriță prin injecție din interiorul fiecărei mașini, de la admisia de rășină până la piesa finită. Înțelegerea acestor componente facilitează urmărirea activității de zi cu zi a turnării prin injecție a plasticului, de la configurarea inițială până la operarea de rutină și depanarea.
Hopper Ține peleți de rășină brută și le alimentează prin gravitație în butoi. Pe multe linii de producție, buncărul se conectează la un uscător sau un încărcător cu vid ca parte a mașinilor auxiliare din jur.
Butoi și șurub (unitate de plastificare) Șurubul rotativ din interiorul cilindrului încălzit transportă, comprimă și topește rășina înainte de a fi injectată. Geometria șurubului, raportul de compresie și raportul lungime-diametru sunt potrivite cu familia de rășini care este prelucrată.
Duza Direcționează rășina topită din butoi în conducta matriței. Designul vârfului duzei afectează salivarea, pierderea de presiune și cât de curat se separă împușcătura de matriță la începutul următorului ciclu.
Prindere Unit Ține cele două jumătăți de matriță închise împotriva presiunii de injecție și deschide matrița pentru ejectarea pieselor, folosind un comutator mecanic, cilindri hidraulici direcți sau un aranjament de cilindru cu bară de legătură cu două plăci.
Mucegai O unealtă din oțel de precizie, furnizată de obicei de un producător separat de matrițe, care formează cavitatea și geometria miezului piesei finite și definește aspectul canalului de răcire.
Bare de cravată Bare de oțel care ghidează mișcarea platanului și poartă forța de reacție generată în timpul strângerii, menținând matrița aliniată în timp ce mașina este sub presiune.
Sistemul de acționare Furnizează puterea din spatele rotației șuruburilor, injecției și mișcării de strângere, printr-o pompă hidraulică, un sistem hibrid servo-hidraulic sau servomotoare complet electrice, în funcție de tipul mașinii.
Sistem de control (HMI) Interfața cu ecran tactil și controlerul programabil care permit unui operator să seteze, să stocheze și să monitorizeze parametrii de proces, cum ar fi viteza de injecție, presiunea și temperatura pe parcursul fiecărui ciclu.
Prezentare generală a structurii mașinii
Prezentare structurală simplificată a unui aspect tipic al unei mașini de turnat prin injecție. Amplasarea reală a componentelor variază în funcție de tipul de mașină și de producător.
Tipuri de mașini de turnat prin injecție și cum să le deosebești
Mașinile de turnat prin injecție sunt, în general, grupate după tipul de antrenare și după structura de prindere. Tipul de antrenare acoperă mașinile hidraulice, hibride electric-hidraulice și toate electrice, în timp ce structura de prindere acoperă designul tradițional al comutatorului și designul cu două plăci. Pe deasupra acestor categorii se află configurații de specialitate construite pentru un anumit proces, cum ar fi mașinile cu două culori și seria dedicată PET sau PVC.
Comparație calitativă a tipurilor comune de mașini
Comparație calitativă, ilustrativă, menită să arate tendințe relative, nu valori de performanță măsurate pentru un anumit model.
Mașini hibride (servo) electrice-hidraulice Combinați o pompă hidraulică servo-acționată cu acționarea hidraulică convențională. Această configurație acoperă o gamă largă de tonaj și echilibrează precizia, eficiența energetică și flexibilitatea operațională, făcând-o una dintre cele mai bine specificate categorii de mașini de turnare prin injecție pentru producția generală.
Toate electrice Machines Utilizați servomotoare pentru prindere, injecție și ejectare în loc de ulei hidraulic. Ele oferă, de obicei, un răspuns dinamic rapid, un mediu de operare mai curat și o repetabilitate puternică, care se potrivește electronicelor de precizie, componentelor medicale și optice.
Două farfurii Machines Înlocuiți designul tradițional al comutatorului cu trei plăci cu două plăci mari conectate direct prin cilindri de bară de legătură. Acest aspect distribuie forța de strângere uniform pe matrițe mari și este obișnuită pentru aplicațiile cu tonaj mare.
Înalt-Speed Machines Prezintă un cadru de înaltă rigiditate și răspuns rapid la injecție pentru matrițe cu pereți subțiri, cu cavitație mare. Ele sunt utilizate frecvent pentru ambalaje, containere cu pereți subțiri și alte piese cu ciclu rapid, de volum mare.
Mașini cu două culori și cu materiale multiple Sunt echipate cu două sau mai multe unități de injecție independente și o masă de matriță rotativă sau culisantă, permițând turnarea a două rășini sau două culori pe o singură piesă într-un singur ciclu.
Mașini dedicate pentru PET și PVC Utilizați șuruburi, butoaie și sisteme de control al temperaturii specializate, adaptate unei singure familii de rășini. Mașinile de preforme PET sunt optimizate pentru răcire rapidă și claritate, în timp ce mașinile din PVC și mașinile de montare a conductelor folosesc componente rezistente la coroziune, potrivite pentru sensibilitatea la căldură a PVC-ului.
Forța de prindere și tonaj: dimensionarea unei mașini la piesa
Forța de strângere, exprimată în mod obișnuit în tone, descrie cât de multă forță poate aplica unitatea de strângere pentru a menține matrița închisă în timp ce rășina topită umple cavitatea sub presiune. Tonajul este, în general, estimat din zona proiectată a piesei, un factor de presiune adecvat pentru rășina utilizată și o marjă de siguranță rezonabilă, apoi confirmată cu producătorul de matrițe sau furnizorul mașinii înainte de dimensionarea finală.
Forța de strângere după seria de mașini
Domenii de referință aproximative pentru forța de strângere disponibilă în mod obișnuit în funcție de seria de mașini. Ofertele exacte variază în funcție de producător și model.
Referință tonaj pe categorii de piese
Tabelul de mai jos oferă un punct de plecare general al modului în care tonajul tinde să se alinieze cu categoria de piese. Este o referință pentru planificarea timpurie, nu un substitut pentru un calcul adecvat al tonajului pentru o anumită piesă și matriță.
| Gama de tonaj | Exemple de piese tipice | Tip comun de mașină |
|---|---|---|
| Sub 200 de tone | Componente mici de precizie, conectori, capace și închideri | Servomașini electrice sau hibride mici |
| 200 până la 600 de tone | Produse de uz casnic, preforme PET, piese de electrocasnice de dimensiuni medii | Mașini servo hibride sau PET dedicate |
| 600 până la 1.200 de tone | Panouri interioare auto, lăzi mari, fitinguri pentru țevi | Mașini hibride servo sau cu două plăci |
| 1.200 de tone și mai mult | Panouri mari de caroserie auto, paleți, carcase mari pentru aparate | Mașini cu două plăci |
Selectarea unității de injecție potrivite
Unitatea de injecție face munca de topire și de livrare a rășinii, așa că trebuie să fie dimensionată și configurată pentru piesa și material, mai degrabă decât aleasă numai în funcție de tonaj. Două mașini cu forță de strângere identică pot fi încă nepotrivite pentru aceeași lucrare dacă unitățile lor de injecție nu sunt potrivite cu dimensiunea împușcăturii și comportamentul rășinii.
Confirmați că dimensiunea împușcăturii și capacitatea de plastificare acoperă partea cea mai grea plus canalele, cu o anumită capacitate de rezervă pentru matrițe viitoare.
Potriviți raportul dintre lungimea șurubului și diametrul și raportul de compresie cu familia de rășini, deoarece materialele de umplutură și aditivii modifică nevoile de forfecare și căldură.
Verificați presiunea și viteza maximă de injecție față de părțile cu pereți subțiri sau cu traseu lung, care necesită timpi de umplere rapid.
Luați în considerare tratamente cu șuruburi și butoi rezistente la coroziune sau rezistente la uzură pentru PVC, rășini umplute cu sticlă sau alte rășini solicitante.
Revizuiți contrapresiunea și rata de plastificare dacă timpul ciclului este limitat de cât de repede țeava poate pregăti următoarea lovitură.
Confirmați tipul duzei și zonele de control al temperaturii se potrivesc materialelor sensibile la umiditate sau degradare termică, cum ar fi PET.
Mașini auxiliare și echipamente de sprijin
Alegerea mașinii de turnat prin injecție și a mașinilor de sprijin împreună, mai degrabă decât secvenţial, tinde să producă o celulă de producţie mai bine echilibrată. Mașinile auxiliare sunt adesea factorul limitativ într-o celulă de turnare prin injecție, chiar și atunci când mașina de turnat prin injecție în sine are capacitate de rezervă de ciclu. Un uscător care nu poate ține pasul cu debitul, un răcitor dimensionat pentru o matriță mai mică sau un robot de extragere cu un ciclu de atingere lent pot deveni fiecare blocaj al mașinilor auxiliare care limitează producția totală, motiv pentru care dimensionarea echipamentelor auxiliare merită aceeași atenție ca și selectarea tonajului și a unității de injecție. Acest lucru contează și mai mult pentru mașinile auxiliare pentru modele complexe de matrițe de injecție, cum ar fi matrițe cu mai multe cavități și scule cu canal cald, unde mai multe sisteme de sprijin trebuie să rămână coordonate simultan.
Uscătoare de materiale și încărcătoare Îndepărtați umezeala din rășinile higroscopice, cum ar fi PET-ul și alimentați automat materialul pre-uscat, reducând manipularea manuală în jurul buncărului.
Mucegai Temperature Controllers Circulați apa sau uleiul prin matriță pentru a menține o temperatură constantă a suprafeței cavității, care afectează timpul ciclului, finisarea suprafeței și stabilitatea dimensională.
Răcitoare de apă Furnizați apă răcită matriței și, în unele configurații, butoiului, susținând etapa de răcire care reprezintă de obicei cea mai mare parte a timpului ciclului.
Sisteme robotizate de extragere Îndepărtați automat piesele și canalele finite din zona matriței, scurtând etapa de ejectare și susținând producția nesupravegheată.
Granulatoare și sisteme de măcinare Reprocesați țevile, canalele și piesele respinse în remacinare utilizabilă, un pas important pentru matrițele de familie care generează un volum semnificativ de resturi.
Controlere Hot Runner Gestionați temperatura zonă cu zonă pe matrițele cu canal cald, ceea ce este deosebit de important pentru modelele complexe, cu mai multe cavități.
Considerații materiale: rășină, polietilenă și materiale plastice de inginerie
Diferențele în procesarea matrițelor de injecție între familiile de rășini explică de ce nicio configurație de mașină nu funcționează pentru fiecare lucrare. Procesul de turnare prin injecție a rășinii depinde în mare măsură de modul în care se comportă materialul odată topit, inclusiv de lungimea curgerii, rata de contracție și sensibilitatea la forfecare și căldură.
Bazele procesului de turnare prin injecție cu rășină
Fiecare proces de turnare prin injecție de rășină începe cu comportamentul în topitură. Rășinile de inginerie cu armătură cu fibră de sticlă au nevoie de obicei de temperaturi mai ridicate ale cilindrului, presiune de injecție mai mare și șuruburi rezistente la uzură, în timp ce rășinile neumplute procesează în general la temperaturi mai scăzute, cu o fereastră de procesare mai largă.
Un scurt ghid de prelucrare a turnării prin injecție a polietilenei
Polietilena este o rășină semi-cristalină utilizată pe scară largă în capace, închideri, ambalaje cu pereți subțiri și produse de uz casnic. În general, procesează cu sensibilitate scăzută la umiditate și o fereastră largă de temperatură de topire, deși contracția ar trebui să fie luată în considerare în proiectarea matriței, iar clasele de densitate mare și densitate scăzută sunt de obicei reglate separat, mai degrabă decât tratate ca o singură rețetă.
Materialele termorigide, cum ar fi BMC, sau compusul de turnare în vrac, sunt prelucrate diferit de termoplastele. Butoiul este menținut relativ rece pentru a preveni întărirea prematură, în timp ce matrița în sine este încălzită, astfel încât piesa se întărește odată ce umple cavitatea, motiv pentru care mașinile compatibile cu BMC utilizează o configurație diferită a butoiului și a controlului decât o presă termoplastică standard. PVC-ul își urmează, de asemenea, propria cale, deoarece sensibilitatea sa la căldură necesită șuruburi rezistente la coroziune și temperaturi cilindrice strict controlate, în timp ce PET-ul necesită o pre-uscare completă și o răcire rapidă și uniformă pentru a păstra claritatea.
Aplicații cheie pentru piesele turnate prin injecție
Piesele turnate prin injecție și articolele turnate prin injecție ajung la aproape fiecare categorie de produse fabricate, de la ambalaje de unică folosință până la componente structurale evaluate pentru ani de serviciu continuu. Numai turnarea prin injecție a aparatelor acoperă totul, de la tamburele mașinii de spălat la căptușelile ușilor frigiderului, în timp ce același proces de bază, cu o configurație diferită a matriței, șuruburilor și ciclului, produce, de asemenea, ornamente interioare auto, carcase pentru dispozitive medicale și carcase electrice.
Piese auto Electronice de larg consum Ambalare și îmbuteliere pentru băuturi Componente industriale Produse de consum Dispozitive medicale Constructii si constructii
Despre Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. are sediul în Parcul științific și tehnologic Beilun din Ningbo, China, o zonă cunoscută pe scară largă în industrie ca centru pentru producția de mașini din plastic. Fabrica acoperă mai mult de 120.000 mp și se dedică producției de mașini de turnare prin injecție marca HIGHSUN.
Construită pe aproape două decenii de dezvoltare concentrată și peste cincizeci de ani de experiență în cadrul companiei-mamă, HIGHSUN Machinery a fost recunoscută printre primii trei producători de mașini de turnat prin injecție din Ningbo și printre primii zece producători de mașini de turnat plastic din China. Compania descrie abordarea sa ca un management rafinat al procesului de producție asociat cu un standard de calitate a producției determinat de ținte.
Gama de produse HIGHSUN cuprinde mașini hibride electric-hidraulice, mașini cu două plăci, mașini de mare viteză, mașini cu o singură culoare și dublă culoare, mașini BMC și serii dedicate PET și PVC, cu forță de strângere de la 98 de tone la 3.000 de tone. Sunt disponibile configurații personalizate pentru proiectele care nu se încadrează în specificațiile standard de catalog. În calitate de furnizor de mașini de turnat prin injecție, HIGHSUN își descrie filozofia de funcționare ca urmare a excelenței și a perfecțiunii de turnare, cu o abordare centrată pe client care ghidează operațiunile de zi cu zi.
120.000 mp Amprenta fabricii
98T până la 3.000T Prindere force range
Top 3 / Top 10 Clasament în Ningbo / China

Servomașină HXM Seria de servo hibride electrice-hidraulice care acoperă o gamă largă de tonaj, construită în jurul unui sistem de servomotor inteligent. Vezi seria
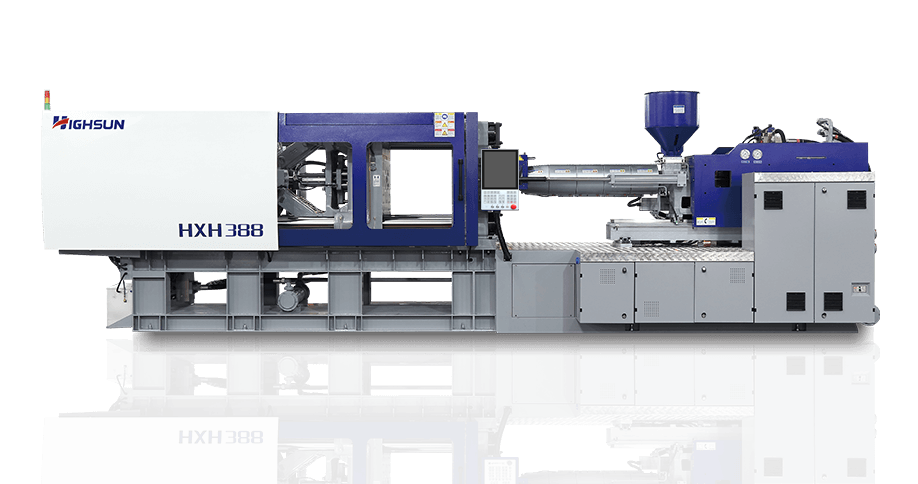
Mașină de mare viteză HXH Înalt-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Vezi seria

Mașină cu două plăci HXZ Seria cu două plăci de tonaj mare proiectată pentru o structură compactă și o distribuție uniformă a forței de strângere. Vezi seria

Seria HYD complet electrică Acționare servo-electrică completă prin prindere, injecție și ejectare pentru o producție precisă și curată. Vezi seria

Preformă PET Machine Seria dedicată PET construită pentru răcire rapidă și consistență dimensională în producția de preforme. Vezi seria
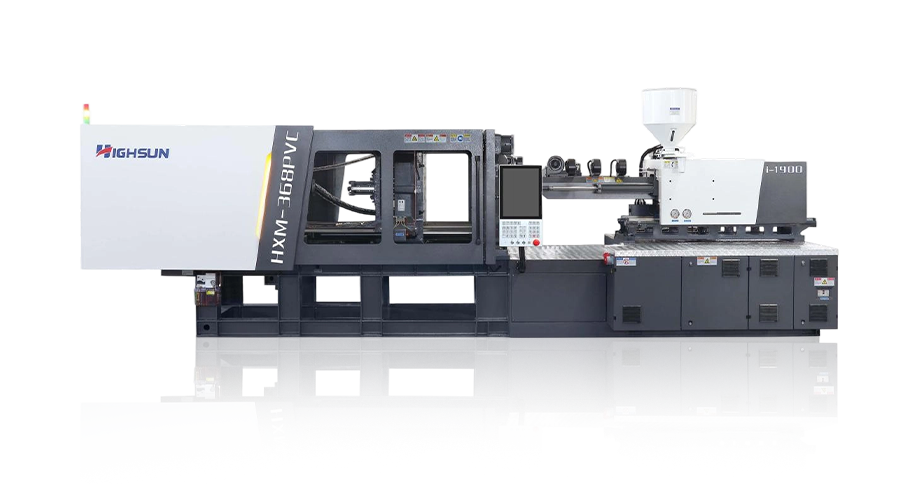
Mașină de turnat prin injecție PVC Seria dedicată PVC-ului cu componente rezistente la coroziune, potrivite pentru fitingurile de țevi și produse conexe. Vezi seria
Întrebări frecvente
Î1 Ce este o mașină de turnat prin injecție?
O mașină de turnat prin injecție este un echipament de fabricație care topește rășina de plastic și o injectează sub presiune într-o matriță închisă, unde se răcește într-o piesă finită. Este piesa de bază a echipamentului din spatele majorității componentelor din plastic produse în masă.
Q2 Cum funcționează o mașină de turnat prin injecție?
Funcționează printr-un ciclu repetat: matrița se închide și se fixează, rășina topită umple cavitatea, presiunea de ambalare și menținere compensează contracția, piesa se răcește și matrița se deschide, astfel încât piesa finită să poată fi scoasă înainte ca ciclul să se repete.
Q3 Care sunt diferitele tipuri de mașini de turnat prin injecție?
Categoriile comune includ mașini hidraulice, mașini hibride electric-hidraulice, mașini integrale electrice, mașini cu două plăci, mașini de mare viteză și mașini cu două culori, împreună cu seriile dedicate PET și PVC construite pentru rășini specifice.
Î4 Cum aleg o mașină de turnat prin injecție?
Începeți de la cerințele privind forța de strângere a piesei dvs., dimensiunea împușcăturii și rășina, apoi potriviți-le cu tipul de antrenare, dimensiunea platanului și sistemul de control, împreună cu cât de bine un furnizor vă poate sprijini nevoile de automatizare și materiale.
Î5 Ce dimensiune de mașină de turnat prin injecție am nevoie?
Dimensiunea mașinii este, în general, stabilită de aria proiectată a piesei dvs. cele mai mari, de presiunea din cavitate necesară materialului dvs. și de greutatea dvs. de împușcare, astfel încât dimensiunea potrivită depinde de piesele și matrițele specifice pe care intenționați să le executați.
Î6 De câte tone de mașină de turnat prin injecție am nevoie?
Cerințele de tonaj variază foarte mult, de la sub 100 de tone pentru componentele mici de precizie până la câteva mii de tone pentru piese structurale mari, astfel încât tonajul este de obicei calculat pe parte și nu presupus dintr-o medie generală.
Î7 Cum calculez tonajul mașinii de turnat prin injecție?
Tonajul este, în general, estimat prin înmulțirea suprafeței proiectate a piesei cu un factor de presiune adecvat al cavității pentru rășină, apoi adăugând o marjă de siguranță, un calcul confirmat de obicei cu producătorul de matrițe sau furnizorul mașinii înainte de dimensionarea finală.
Î8 Cum aleg unitatea de injecție potrivită?
Potriviți dimensiunea unității de injecție și capacitatea de plastificare cu cea mai grea piesă, plus șuruburi, apoi confirmați că designul șurubului se potrivește cu rășina dvs., deoarece PVC, PET și materialele plastice umplute cu sticlă necesită fiecare configurație diferită a șurubului și a cilindrii.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
